I-Laser Beam Welding
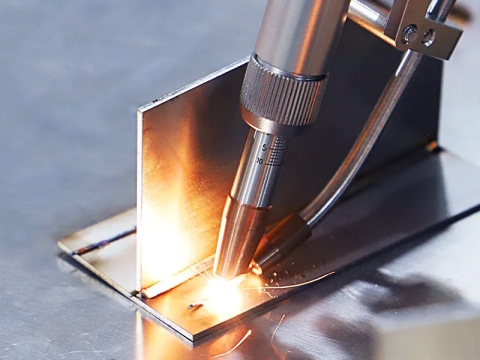
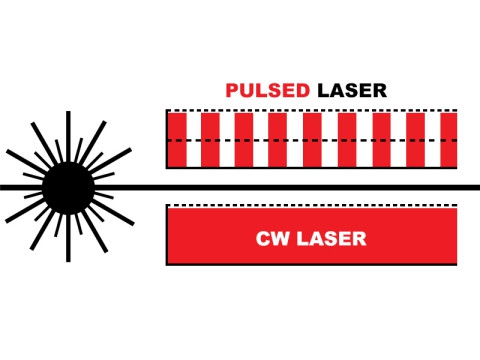
I-laser beam welding iyindlela yokushisela esebenza kahle kakhulu futhi enembe kakhulu isebenzisa i-laser enamandla amakhulu njengomthombo wayo wokushisa. Ukushisela kungenziwa ngemishayo eqhubekayo noma eshaywayo ye-laser. Ngokwemigomo ye-laser welding, izinqubo zingahlukaniswa zibe ezimbili: ukushisa kwe-welding kanye ne-laser deep welding. Ukuminyana kwamandla ngaphansi kuka-104 ~ 105 W/cm2 kubhekisela ekushiseleni kokushisa. Ngaleso sikhathi, ukujula kokungena akujulile ngejubane eliphansi lokushisela; lapho ukuminyana kwamandla kukhudlwana kuno-105 ~ 107W / cm2, ngaphansi kwesenzo sokushisa, indawo yensimbi ithatha indawo yokuphumula ibe ukubukeka "imbobo" ukwenza ukushisela okujulile kokungena.
Izici
Izici ze-Fast Welding Speed kanye ne-Large Aspect Ratio
I-laser beam welding ngokuvamile isebenzisa imishayo ye-laser eqhubekayo ukuqedela uxhumano lwezinto. Inqubo ye-metallurgical ngokomzimba ifana kakhulu ne-electron beam welding, okungukuthi, indlela yokuguqula amandla igcwaliswa "i-key-hole" isakhiwo.
Ngaphansi kwe-laser irradiation yamandla aphezulu ngokwanele, impahla iyahwamuka futhi yakhe izimbobo ezincane. Lo mgodi omncane ogcwele isitimu ufana nomzimba omnyama, omunca cishe wonke amandla ogodo lwesigameko. Izinga lokushisa elilinganayo emgodini lingaba ngu-2500C. Ukushisa kudluliselwa odongeni olungaphandle lwembobo yezinga lokushisa eliphezulu, kuncibilikisa insimbi ezungeze umgodi. Izimbobo ezincane zigcwaliswa nge-steam ephezulu yokushisa ekhiqizwa ukuhwamuka okuqhubekayo kwezinto zodonga ngaphansi kwe-beam yokukhanya.
Izindonga ezi-4 zezimbobo ezincane zizungeze insimbi encibilikisiwe futhi insimbi ewuketshezi izungeza into eqinile. (Ezinqubweni eziningi ezijwayelekile zokushisela kanye ne-laser conduction welding, amandla awokuqala (abekwa phezu kwendawo yokusebenza, abese ethuthelwa ngaphakathi ngokudluliswa). Ukugeleza koketshezi ngaphandle kodonga lwembobo kanye nokungezwani okungaphezulu kwesendlalelo sodonga kuhambisana nokucindezela kwesitimu okuqhubekayo okukhiqizwa emgodini wembobo futhi kugcinwe ibhalansi eguqukayo. I-beam yokukhanya iqhubeka ingena embotsheni encane, ingena embotsheni encane ngokuqhubekayo. ugongolo luhamba, imbobo encane ihlale isesimweni esizinzile sokugeleza.
Okusho ukuthi, imbobo encane kanye nensimbi encibilikisiwe ezungeze imbobo kuzoqhubekela phambili ngejubane eliya phambili lenduku eholayo. Insimbi encibilikisiwe ivala isikhala esishiywe yimbobo encane bese iyajiya, bese kwakheka ukushisela. Yonke le nqubo engenhla yenzeka ngokushesha kangangokuthi isivinini sokushisela singafinyelela kalula amamitha amaningana ngomzuzu.
1. I-laser beam welding iwukushisela i-fusion, esebenzisa i-laser beam njengomthombo wamandla futhi ithinte ilunga elishiselwe.
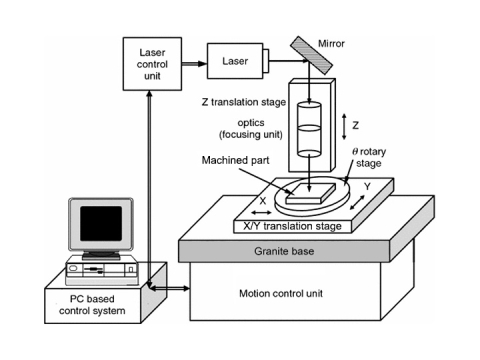
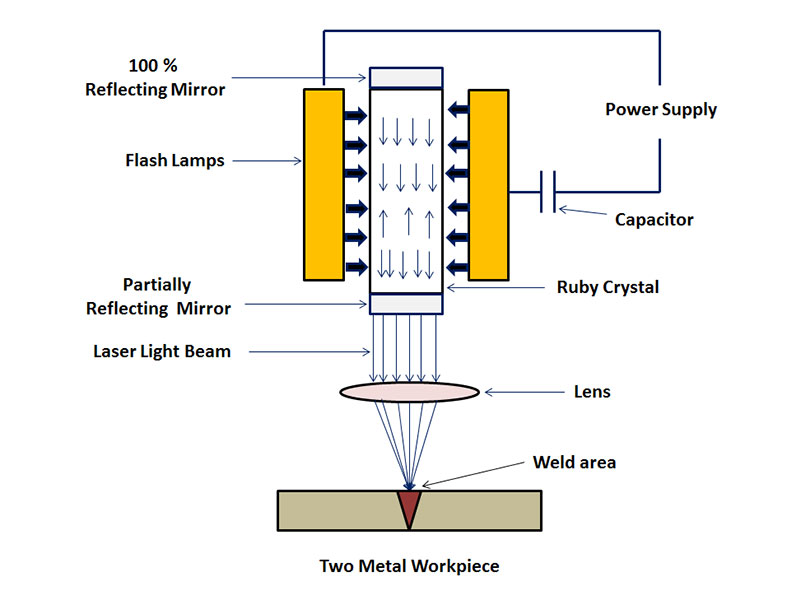
2. I-laser beam ingaqondiswa isici sokukhanya esiyisicaba (njengesibuko), bese ugongolo luvezwa kumthungo we-weld ngento egxilile ekhanyayo noma ilensi.
3. I-laser beam welding ayiyona yokuxhumana. Akukho ukucindezela okudingekayo ngesikhathi sokusebenza, kodwa igesi ye-inert iyadingeka ukuvimbela i-oxidation yechibi elincibilikisiwe. I-filler metal isetshenziswa ngezikhathi ezithile.
4. I-laser beam welding ingahlanganiswa ne-MIG welding ukuze kwakhiwe i-laser MIG composite welding ukuze kuzuzwe ukushisela okukhulu kokungena, kuyilapho okokufaka kokushisa kuncipha kakhulu uma kuqhathaniswa ne-MIG welding.
Izicelo
Umshini wokushisela i-laser usetshenziswa kakhulu emikhakheni yokukhiqiza enembayo ephezulu njengezimoto, imikhumbi, izindiza, nojantshi wesitimela ohamba ngesivinini esiphezulu. Yathuthukisa kakhulu izinga lempilo yabantu futhi yaqhubekisela phambili imboni yezinto zikagesi zasendlini ibe ubunjiniyela obunembayo.
Ukushisela i-Plasma Arc
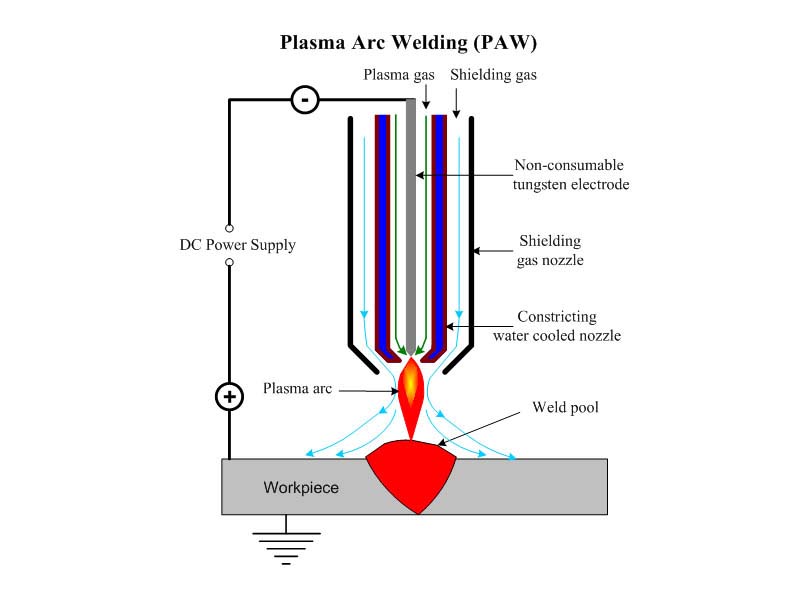
I-Plasma arc welding ibhekisela endleleni ye-fusion welding esebenzisa i-plasma arc high-energy density beam njengomthombo wokushisa wokushisela. Ngesikhathi sokushisela, igesi ye-ion (ukwenza i-ion arc) kanye negesi evikelayo (ukuvikela ichibi elincibilikisiwe kanye ne-welding seam emiphumeleni eyingozi yomoya) i-argon ehlanzekile. Ama-electrode asetshenziswa ku-plasma arc welding ngokuvamile ama-electrode e-tungsten futhi ngezinye izikhathi adinga ukugcwaliswa ngensimbi (intambo yokushisela). Ngokuvamile, indlela yokuxhumana enhle ye-DC iyamukelwa (induku ye-tungsten ixhunywe ku-electrode engalungile). Ngakho-ke, ukushisela kwe-arc ye-plasma empeleni kuwukushisela okuvikelwe kwegesi kwe-tungsten okunomphumela wokucindezelwa.
I-Plasma arc welding inezici zokugxilisa amandla, ukukhiqiza okuphezulu, isivinini sokushisela okusheshayo, ukuguqulwa kwengcindezi encane, nokuhlukaniswa kukagesi okuzinzile, futhi ifanele ukushisela amapuleti amancane nezinto zebhokisi. Ifaneleka ngokukhethekile ezintweni ezihlukahlukene zensimbi eziphikisayo, ezifakwe i-oxidized kalula, nezizwela ukushisa ( Njenge-tungsten, i-molybdenum, ithusi, i-nickel, i-titanium, njll.).
Igesi ihlukaniswa ukushisa kwe-arc futhi iyacindezelwa lapho idlula ku-nozzle epholile ngamanzi ngesivinini esikhulu, ikhulisa amandla amakhulu kanye nezinga lokuhlukanisa, okwenza i-plasma arc. Ukuzinza kwayo, inani le-calorific, kanye nezinga lokushisa kuphakeme kune-arc evamile, ngakho-ke inokungena okukhulu nesivinini sokushisela. Igesi eyenza i-plasma arc kanye negesi evikelayo ezungezile ngokuvamile isebenzisa i-argon ehlanzekile. Ngokuya ngezakhiwo zezinto zokusebenza ezihlukahlukene, ezinye zisebenzisa i-helium, i-nitrogen, i-argon, noma inhlanganisela yakho kokubili.
Izici
1. I-Micro-beam plasma arc welding ingashisela ama-foil namapuleti amancane.
2. Ngomphumela omncane wembobo, ingabona kangcono ukushisela okuhlangothini olulodwa kanye nokwakheka kwamahhala okunezinhlangothi ezimbili.
3. I-Plasma arc inokuminyana okukhulu kwamandla, izinga lokushisa eliphezulu lekholomu ye-arc, nekhono eliqinile lokungena. Ingafinyelela ku-10-12mm insimbi ewugqinsi ngaphandle kwe-bevel welding. Ingashiselwa ngokwakhiwa kwezinhlangothi ezimbili ngesikhathi esisodwa. Ijubane lokushisela liyashesha, ukukhiqiza kuphezulu, futhi ukuguqulwa kokucindezeleka kuncane.
4. Imishini iyinkimbinkimbi, ukusetshenziswa kwegesi kukhulu, iqembu linezidingo eziqinile ekukhishweni nokuhlanzeka kwe-workpiece, futhi ifaneleka kuphela ukushisela kwangaphakathi.
Izicelo
Ukushisela i-Plasma kuyindlela ebalulekile ekukhiqizeni izimboni, ikakhulukazi ukushisela ithusi nengxube yethusi, i-titanium ne-titanium alloy, insimbi yengxubevange, insimbi engagqwali, i-molybdenum, nezinye izinsimbi zasemkhathini, ezisetshenziswa kwezempi nezinye izimboni ezisezingeni eliphezulu, njengokwakhiwa kohlobo oluthile lwegobolondo le-missile elenziwe nge-titanium aircraft encane nengxenye ye-aircraft encane.
Izindleko, Ukunakekela, kanye Nokusebenza Ngempumelelo
Ezinye izici ezihlobene nokuqhathanisa ukukhetha kobuchwepheshe phakathi kwe-laser beam welding kanye ne-plasma arc welding yezinhlelo zokusebenza zezimboni zihlanganisa izindleko, ukulungiswa, kanye nokusebenza kahle.
Ukuhlaziywa Kwezindleko
I-Laser beam welding idinga ukutshalwa kwezimali okuphezulu kokuqala njengoba okokusebenza kuyinkimbinkimbi uma kuqhathaniswa ne-plasma arc welding. Inani elijwayelekile lezinhlelo zokushisela i-laser yezimboni ngokuvamile lisukela phezulu $200,000, kanti izinhlelo zokushisela i-plasma arc zinezindleko endaweni ethile ebangeni le $1I-0,000 kuya $50,000. Kodwa-ke, i-LBW inethuba lokonga izindleko zesikhathi eside ngenxa yokwenyuka kwamazinga okucubungula kanye nokuqedwa okuncane kwangemuva kokushisela okudingekayo. Ukushisela i-Plasma kungaba nezindleko ezingaphezulu ezisebenzisekayo zokuqhubeka nokusebenza.
Izidingo Zokulondolozwa
Ngenxa yokuthi izingxenye ezisebenzisekayo, njengama-electrode namanozzles egesi, ziguga kaningi, amasistimu wokushisela e-plasma arc ngokuvamile adinga ukunakekelwa okuvamile. Ngokuphambene, amasistimu we-laser welding adinga izinto ezisebenzisekayo ezimbalwa, kodwa imithombo yawo yokubona ne-laser idinga ukuhlanzwa nokulungiswa kabusha ngezikhathi ezithile. Uma igcinwe kahle, imithombo ye-laser ingahlala amahora angaphezu kuka-20,000 ngesikhathi esincane sokunciphisa. Amasistimu e-plasma, nakuba elula, angase abe nokuphazamiseka okuvamisile njengoba izinto ezisetshenziswayo ziguga.
Ukusebenza Kokusebenza
Izindlela zokushisela ze-laser ziyashesha kakhulu futhi zinembe kakhulu, zifinyelela isivinini esingamamitha ayi-10 ngomzuzu ezintweni ezizacile, yingakho zilungele ukukhiqizwa ngobuningi. Iphinde ikhiqize izindawo ezincane ezithinteke kakhulu ukushisa, okwenza inikeze ukuhlanekezela okuncane, ngaleyo ndlela ithuthukise ikhwalithi yomkhiqizo. Ukushisela nge-Plasma kusebenza kahle ezintweni eziwugqinsi, nakuba ngesivinini esincane, ngokuvamile kudinga ukuthinta okwengeziwe ukuze kuhlanzeke izinto ezishiselayo, njengokugaya.
Nakuba i-laser beam welding idinga izindleko eziphezulu zokutshalwa kwezimali kusengaphambili, ukusebenza kahle kwayo kanye nesidingo esingavamile sokunakekelwa ngokuvamile kunikeza izinzuzo zezindleko ngokuhamba kwesikhathi, ikakhulukazi ezinhlelweni ezidinga ukunemba okuphezulu. Ukushisela i-Plasma arc kusalungele umsebenzi ongaxakile kangako kanye nemisebenzi emincane.