Lo mhlahlandlela uyimephu yesihloko sonke: ukuthi umshini uyini nokuthi awuyini, ukuthi ukucushwa kwe-axis ngayinye kuvula kanjani, ukuthi ukuhamba komsebenzi okungenasifanekiso kuhamba kanjani kusukela ekudwebeni kuya ekuphonsweni okuqediwe, nokuthi ukulayisha okuzenzakalelayo kushintsha kanjani izibalo zokuphuma. Lapho isihloko esincane sifanelwe ukujula kwaso, izixhumanisi zikhomba kuso, ngakho phatha leli khasi njengehabhu bese uhlukanisa lapho imibuzo yakho iholela khona.
Yini Ehlukanisa I-CNC Wood Lathe Ku-Manual Lathe kanye ne-CNC Router
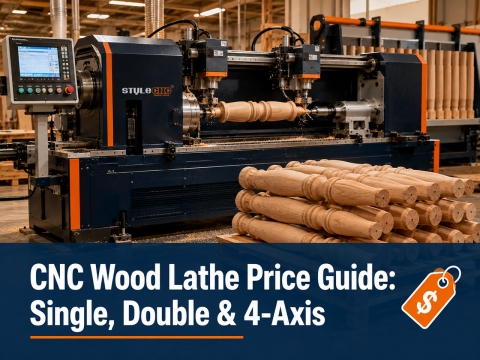
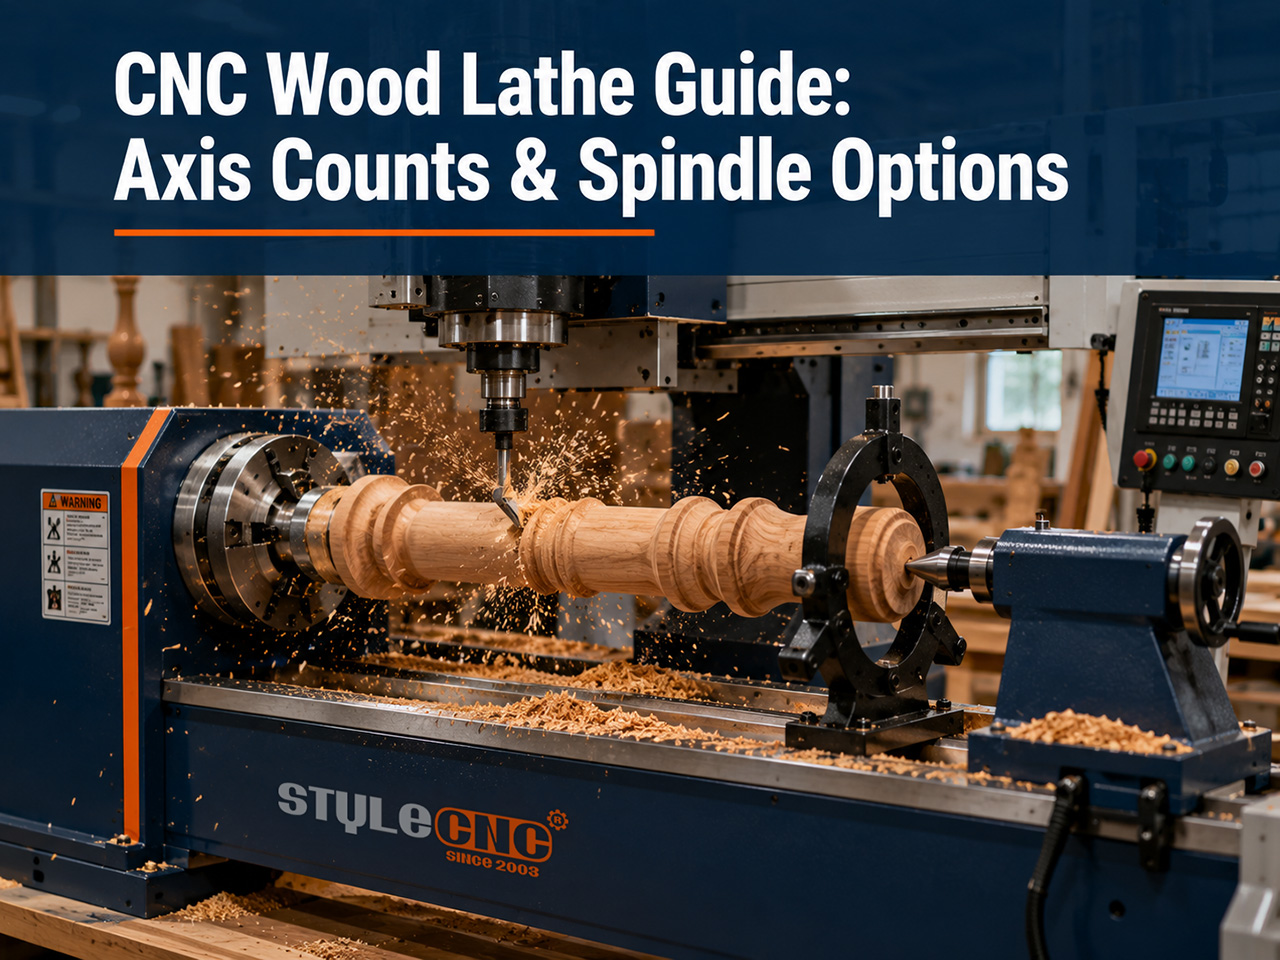
I-lathe esetshenziswa ngesandla ijikeleza isitokwe ngenkathi i-turner iyibumba ngesandla, futhi yonke ingxenye iphethe ikhono le-turner kanye nokuvumelana kosuku. I-lathe yokhuni ye-CNC ijikeleza isitokwe ngendlela efanayo kodwa ihambisa i-cutter endleleni ehleliwe, ngakho-ke i-baluster engu-500th ifanelana neyokuqala ngaphandle kwethempulethi noma isandla esiprakthiziwe.
Ukuqhathaniswa kwe-router kuyabacasula abathengi abaningi. I-router ye-CNC ene-axis yesine ejikelezayo ingaqopha isimo esiguquliwe, kodwa isusa izinto nge-router bit encane ngezindlela eziningi, okuyinto ehamba kancane kumaphrofayili ayindilinga. I-lathe isusa izinto nge-curling blade ngokusika okukodwa okuqhubekayo, yingakho umlenze othatha ukusetha i-router ejikelezayo imizuzu engamashumi amabili uphuma ku-lathe ngokukodwa noma kabili.
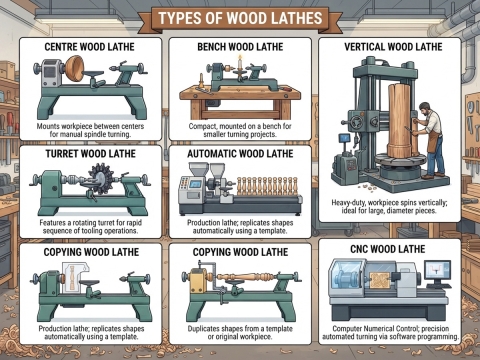
Abathengi bavame ukuyihlela ngendlela yabo: ingabe lo mshini ungenza imilenze yetafula ehambisanayo engamashumi amane ngaphambi kwesidlo sasemini, noma ngisadinga induku yokuguqula umsebenzi ogobile? Yomibili le mibuzo iphendulwa ngesigaba se-axis esingezansi, futhi umuthi womndeni obanzi umbozwe ku izinhlobo zemishini ye-lathe yokhuni ezichazwe kunoma ubani oqhathanisa izitayela ze-lathe eceleni.
Ukucushwa kwe-Axis kanye nalokho okuvulwa yilowo nalowo
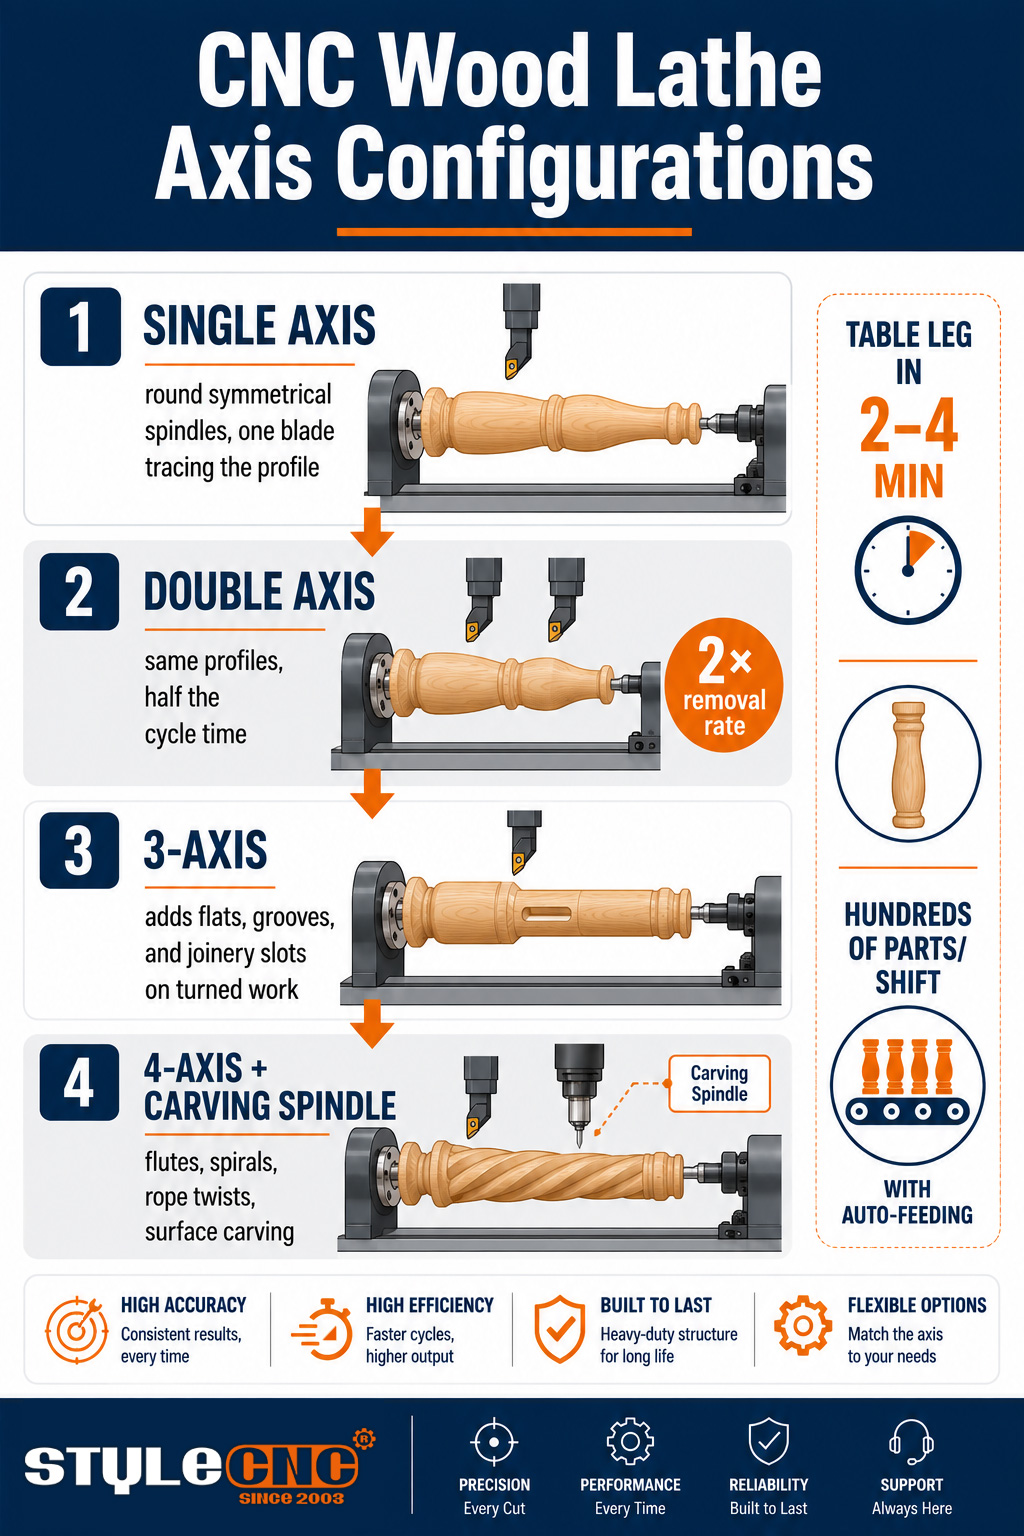
Ukubalwa kwe-axis ku-lathe yokhuni kuchaza ukuthi zingaki izinyathelo ezizimele isilawuli esiziyala, futhi isinyathelo ngasinye sivula i-geometry yengxenye entsha:
| Ukucushwa | Yini Eyengezayo | Izingxenye zeJiyomethri Zivuliwe | Ukusetshenziswa Okujwayelekile | Kukhuluma |
|---|---|---|---|---|
| I-eksisi eyodwa | Inqola eyodwa yamathuluzi elandelela iphrofayili | Izipini eziyindilinga ezilinganayo: imilenze, ama-balusters, izinsika | Ukuguqulwa komkhiqizo wokungena | Izingxenye ngehora ku-spindle yakho ende kunazo zonke |
| I-axis ephindwe kabili | Ama-blade amabili asika ngasikhathi sinye | Amaphrofayili afanayo cishe aphindwe kabili izinga lokususwa | Umsebenzi we-volume spindle | Isikhathi sokujikeleza ngomlenze ngamunye sibhekene ne-axis eyodwa |
| 3-eksisi | Izindlela zamathuluzi ezizimele ezingaphezu komkhondo | Ukufaka ama-slots, ama-flats, kanye nama-grooves emsebenzini oguquliwe | Ukulungiswa okuxubile kokujika nokuhlanganisa | Ukusetha kususiwe ngengxenye ngayinye |
| I-axis engu-4 ene-spindle yokuqopha | I-axis ejikelezayo kanye ne-spindle ye-router | Ama-flute, ama-spirals, ukusonta ngentambo, ukubaza ubuso nxazonke | Umsebenzi wokuhlobisa nowenziwe ngokwezifiso | Yabelana ngekhathalogi yakho edinga imininingwane eqoshiwe |
Umshini onama-axis amane ufanelwe isigwebo esengeziwe osithola njalo, ngoba i-spindle yokusika ishintsha isigaba somshini. Njengoba i-axis ejikelezayo ikhomba i-workpiece kanye ne-spindle ye-router esika eduze kwayo, umshini ukhiqiza ukusonta kwezintambo, ama-flute ajikelezayo, kanye nemidwebo eqoshiwe eyayidinga uchwepheshe ngaphambilini. Izitolo ezikhetha phakathi kokucushwa zingasebenza ngokusebenzisa ukuhweba ku- umhlahlandlela wokuthenga i-lathe yokhuni ye-CNC efanele, ehlanganisa ukucushwa ngakunye namakhathalogi omkhiqizo akufanelayo.
Ukuhamba Komsebenzi Okungenasifanekiso: Ukudweba Ku-Spindle Eqediwe
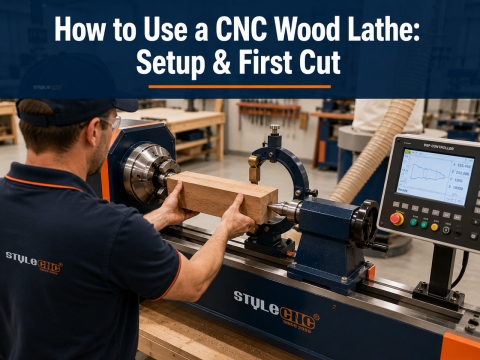
Umsebenzi uqala kusofthiwe hhayi emshinini. Umqhubi udonsa noma ungenisa ingxenye yephrofayili yengxenye, uhlaka olulula lwe-2D lohlangothi olulodwa lwe-spindle eqediwe. Isendlalelo se-CAM siguqula lolo hlaka lube yizindlela zamathuluzi, sibala ama-roughing pass ahlanganisa isikwele esingenalutho kanye nama-finishing pass alandelela ijika lokugcina.
Emshinini, umjikelezo ulayishwa, uboshiwe, uqhutshwa. Isikhala esingenalutho siyajikeleza, i-blade egobile iyisikwele ukuze ijikeleze ngemizuzwana, bese i-blade yephrofayili ilandela ijika elihleliwe kusukela ekuqaleni kuya ekugcineni. Ushintsho lwengxenye luwushintsho lwefayela: azikho izifanekiso okufanele zisikwe, azikho izilandeli okufanele zilungiswe, azikho izisetho ezidlula ubude obungenalutho. Leyo yincazelo engokoqobo yokuthi akukho zifanekiso, futhi yingakho ukugijima okufushane okwenziwe ngokwezifiso kwaba ngokonga kule mishini.
Iningi labalawuli lamukela amafomethi ajwayelekile e-CAD futhi likhiqiza uhlelo lokujika ngaphakathi, ngakho-ke opharetha basebenza ngamaphrofayili namapharamitha kunekhodi ye-G eluhlaza. Imiphumela eqediwe kuyo yonke imilenze yefenisha, ama-baluster, ama-bat, namakholomu kulula ukuwahlulela ngokubona ku- Igalari yephrojekthi ye-CNC wood turning lathe, ehlanganisa isitayela sengxenye ngayinye nomsebenzi womshini ngemuva kwayo.
Izipindle, Izicucu, kanye Nokugcina Umsebenzi
Amathuluzi okujika, okufaka izikhala, kanye nokusika
I-blade yokujika yenza umsebenzi oyisisekelo: i-standard profile cutter egawula ukhuni njengoba i-stock spins. Ama-slotting cutters anezela ama-flat kanye ne-grooves ukuze kuhlanganiswe. I-spindle yokusika iyinjini ehlukile ye-router yesivinini esiphezulu ephethe ama-bits ajwayelekile, futhi iyabamba lapho umklamo udinga imininingwane engaphezulu i-blade yokujika engayifinyeleli.
Ukubamba isikhathi eside kanye nomsebenzi omfushane
Umsebenzi we-spindle ubamba phakathi kwe-drive chuck kanye ne-tailstock centre, ngokuphumula okuzinzile okusekela i-stock ende encane ngokumelene nokuphambuka; ngaphandle kwayo, i-baluster encane iyashaya ngesivinini kanye nama-ripples ephrofayili. I-bowl kanye nomsebenzi omfushane kuguqula umqondo, kufaka phezu kwe-faceplate noma i-chuck ekhanda kuphela. Ama-lathe amaningi okhuni okukhiqiza akhiwe nge-spindle kuqala, futhi umthamo wesitsha ozinikele yiwo okufanele uwuqinisekise kunokuba uwucabangele.
Ukulayisha Okuzenzakalelayo kanye Nokudluliswa Kwe-Throughput
Ukulayisha okuzenzakalelayo kuyi-multiplier kukho konke okungenhla. Umshini wokulayisha ngesandla usadinga umqhubi okhona kuyo yonke imijikelezo; umagazini ophakelayo ngokuzenzakalela ulayisha izikhala, ama-clamp, ama-turn, futhi ukhipha ngaphandle kokugadwa inqobo nje uma umagazini ugcina isitoko.
Isithombe sokudlula ngesigaba somshini:
• I-axis eyodwa, umthwalo oqhutshwa ngesandla: umlenze wetafula njalo ngemizuzu emi-2 kuya kwemine nomqhubi emshinini.
• I-axis ephindwe kabili: umlenze ofanayo cishe engxenyeni yomjikelezo, njengoba ama-blade amabili esika ngesikhathi esisodwa.
• Ukuphakelwa okuzenzakalelayo kwe-axis ephindwe kabili: amakhulu ezingxenye ngeshifti ngayinye nomqhubi oyedwa onakekela imishini eminingana.
• I-axis engu-4 enokusika: isikhathi sokujikeleza sincike ekubunjweni kokusika, kodwa ingxenye iphuma isiqediwe esikhundleni sokuvakashela umshini wesibili.
Isinqumo sokwenza okuzenzakalelayo sisekelwe ezibalweni zabasebenzi, kufana nokuthengwa komshini ngakunye: i-auto-feeder izikhokhela yona lapho umqhubi eyikhululayo ekhiqiza inani elithe xaxa kwenye indawo esitolo. Okuhlangenwe nakho komnikazi kuwo wonke amanani kuqoqwa ku izibuyekezo zamakhasimende ezenziwe nge-lathe yokhuni, futhi bakhuluma iqiniso ngokuthi ukuzenzakalela kuzuze kuphi izindleko zakho nokuthi kwaphela kuphi.
Amaphutha Avamile Lapho Ukhetha I-CNC Wood Lathe
• Ukuthenga i-rotary-axis router yokuguqula umkhiqizo bese uthola ukuthi izikhathi zomjikelezo azisebenzi.
• Ukulinganisa umbhede kube ingxenye ende kunazo zonke yanamuhla ngaphandle kwemvume ye-oda lezitebhisi elizofika ngonyaka ozayo.
• Ukweqa ukuphumula okuzinzile nokusola umshini ngokukhuluma ngomsebenzi omncane.
• Ukukhokhela i-spindle yokubaza ikhathalogi yemilenze eyindilinga engenalutho ngeke isebenzise.
• Ukunganaki ukukhipha uthuli, bese ugqiba imigwaqo emincane ngo-1 ntambama.
Uhlu Lokuhlola Lohlu Olufushane
• Bhala uhlu lwezingxenye zakho zangempela: ubude, ububanzi obukhulu, nokuthi zingaki ezidinga imininingwane eqoshiwe.
Qondanisa inani le-axis kuleyo ngxube, hhayi kumshini onekhono kakhulu ekhasini.
• Qinisekisa ubude obukhulu besitoko kanye nobubanzi bokujika nge-margin ngaphezu kwengxenye yakho enkulu.
• Nquma ukuthi uzondla ngokuzenzakalela kusukela kuzibalo zakho zomsebenzi, hhayi ividiyo yedemo.
• Qinisekisa ukuhamba komsebenzi wesofthiwe ngamafayela akho e-CAD ngaphambi kokuba umshini uthunyelwe.
imibuzo ejwayelekile ukubuzwa
Ingabe ngisadinga ikhono lokujika ukuze ngisebenzise i-lathe yokhuni ye-CNC?
Akuyona ikhono lokuguqula ngomqondo we-hand-gouge, kodwa ikhono lokucubungula libalulekile: ukukhetha ukudla, ukusekela imfuyo emincane, nokufunda ukusika. Umsebenzisi omuhle ufunda umshini ngezinsuku, kuyilapho ukuphendula ngesandla kuthatha iminyaka ukuze abe yingcweti.
I-lathe yokhuni lwe-CNC noma i-router ye-CNC ene-axis ejikelezayo yemilenze yetafula?
Kumaphrofayili ayindilinga ngobuningi, i-lathe iwina ngokunamandla ngesikhathi sokujikeleza ngoba i-blade yokujika iyasika njalo ngenkathi i-router bit iluma. I-router ejikelezayo ithola indawo yayo lapho izingxenye ziqoshwe kakhulu kunokuba zijikwe kakhulu.
Yini ngempela eyenziwa yi-axis yesibili emshinini we-axis ephindwe kabili?
Iphethe i-blade yesibili yokusika, ngakho-ke ukugoqa kanye nokuhlela iphrofayili kwenzeka ndawonye noma amaphrofayili amabili asikwe ngesikhathi esisodwa. Umphumela osebenzayo ucishe uphindwe kabili izinga lokususa emsebenzini ofanayo wokuphotha.
Ingabe le mishini ingasika imibhobho kanye nezinsimbi ezijikelezayo, noma amaphrofayili ayindilinga kuphela?
Amaphrofayili ayindilinga avela kuma-blade okujika; ama-flute, ama-spirals, kanye nama-rope twist adinga i-cupping spindle emshinini onama-axis amane, okhomba i-workpiece ngenkathi i-router bit inqamula kuyo.
Yisiphi isofthiwe esebenzisa i-lathe yokhuni ye-CNC, futhi ingabe ngidinga ukufunda i-G-code?
Imishini ithunyelwa nesofthiwe yokuguqula eguqula ingxenye yephrofayili edwetshwe ibe uhlelo, futhi iningi labaqhubi alilokothi lithinte ikhodi ye-G eluhlaza. Uma ungakwazi ukudweba noma ukungenisa uhlaka lwengxenye, ungawusebenzisa umshini.
Ishesha kangakanani i-lathe ye-CNC uma iqhathaniswa ne-hand turner enekhono?
I-turner ejwayele ukujima ingabumba umlenze ojwayelekile ngemizuzu eyishumi; i-single axis CNC ikwenza ngemizuzu emibili kuya kwemine, i-double axis ishesha kakhulu, futhi ayikho eyehlisa ijubane ngemva kwesidlo sasemini. Ukuvumelana phakathi kweqembu kuyigebe elikhulu kunejubane elingavuthiwe.
Ingabe i-CNC wood lathe ingaphendula izitsha, noma ingabe i-spindle kuphela?
Amamodeli okukhiqiza akhiwe kuqala nge-spindle, phakathi kwezikhungo. Amanye ayamukela umsebenzi we-faceplate ngaphakathi kwe-swing elinganiselwe, kodwa uma izitsha ziyibhizinisi, qinisekisa ukuthi umthamo wezitsha ukhona ngokusobala kunokuba ucabange ukuthi igama le-lathe lisimboza.
Yimaphi amasayizi esitokwe angaphathwa yile mishini?
Imibhede yokukhiqiza evamile iphatha isitokwe esingafika kumamitha ayi-1.5 kuya kwangu-2.5 phakathi kwezikhungo ezinobubanzi obukhulu bokujika obuseduze no-300 kuya ku-400 mm, kanti izinhlobo zemibhede emide zelula kakhulu ezinsikeni nasemakholomu. Qondanisa imininingwane nengxenye yakho ende ephindaphindayo ngomkhawulo.
Ingabe ukuphakela ngokuzenzakalela kuyakufanelekela isitolo esincane?
Kuphela uma umshini usebenza amahora anele ukuze umqhubi okhululiwe abe nendaba. Isitolo esiguqula izingxenye ezimbalwa ngosuku asivamile ukubuyisa izindleko; isitolo esiphakela ifenisha cishe njalo siyakwenza lokho.
Yiluphi ukhuni olusebenza kahle kakhulu nge-lathe yokhuni ye-CNC?
Izinkuni eziqinile eziqondile njenge-beech, i-maple, i-birch, ne-oki zisikwe zihlanzekile futhi zibamba imininingwane. I-stock ethambile, enezintambo, noma enamafindo iyadabuka futhi ikhulume, emishinini ye-CNC njengoba nje yenza ngesandla, ngakho ikhwalithi engenalutho isanquma ikhwalithi yokuqeda.
Qhathanisa Ukucushwa Kohlangothi Ngalunye
Bona ukuthi imishini eyodwa, ephindwe kabili, kanye ne-4-axis ihlangana kanjani kulo lonke uhla lwe- Imishini yokusika izinkuni ye-CNC yokujika nokuqopha, ngezincazelo, amavidiyo, kanye nesilinganiso samahhala esifanelana nohlu lwakho lwezingxenye.